Dalam dunia manufaktur dikenal istilah “ pengolahan lembaran logam secara mekanis " dan stamping sering kali digunakan secara bergantian, namun keduanya mewakili pendekatan yang berbeda dengan kemampuan, struktur biaya, dan penerapan yang berbeda. Memahami perbedaan antara fabrikasi lembaran logam dan stamping sangat penting bagi para insinyur, spesialis pengadaan, dan perancang produk yang harus menyeimbangkan presisi, volume, dan anggaran. Meskipun keduanya dimulai dengan lembaran logam datar, jalurnya berbeda secara signifikan dalam perkakas, kompleksitas, dan bagian akhir yang mereka hasilkan. Artikel ini memberikan perbdaningan teknis mendalam, mengeksplorasi prinsip inti, peralatan, dan faktor pengambilan keputusan yang menentukan setiap proses.
Perbedaan mendasar terletak pada filosofi operasionalnya: stamping adalah proses berkecepatan tinggi yang pergerakan oleh cetakan yang dirancang untuk memproduksi suku cadang identik dalam volume besar dengan intervensi operator minimal, sedangkan fabrikasi mencakup serangkaian teknik subtraktif dan pembentukan fleksibel yang ideal untuk volume rendah hingga menengah dan geometri khusus. Pdanuan ini akan menguraikan perbedaan-perbedaan ini dalam berbagai dimensi, mulai dari biaya perkakas dan waktu pengerjaan hingga pertimbangan material dan operasi sekunder, sehingga membekali Anda dengan pengetahuan untuk memilih rute produksi yang optimal untuk proyek Anda berikutnya.
Untuk menghargai perbedaannya, pertama-tama penting untuk mendefinisikan setiap proses secara tepat. Stempel lembaran logam adalah proses manufaktur berkecepatan tinggi yang menggunakan mesin press dan perkakas khusus, yang dikenal sebagai cetakan, untuk mengubah lembaran data logam menjadi bentuk tertentu. Dadu berisi gambar negatif dari bagian yang diinginkan, dan mesin press menerapkan gaya yang sangat besar untuk memotong, membengkokkan, atau membentuk logam menjadi bentuk tersebut dalam satu pukulan atau serangkaian pukulan. Proses ini sangat dapat diulang dan dapat menghasilkan ribuan komponen per jam, menjadikannya tulang punggung produksi bervolume tinggi.
Sebaliknya, fabrikasi lembaran logam mengacu pada kategori teknik manufaktur yang lebih luas yang melibatkan pemotongan, pemngkokan, dan perakitan logam untuk menghasilkan produk jadi. Tidak seperti stamping, yang mengandalkan satu cetakan khusus, fabrikasi menggunakan berbagai peralatan seperti pemotong laser CNC, rem tekan, pelubang turret, dan stasiun pengelasan. Fleksibilitas ini memungkinkan perakit untuk bekerja dengan bahan dan ketebalan yang lebih beragam, menciptakan bentuk 3D yang kompleks, dan menggabungkan perubahan desain yang rumit tanpa memerlukan peralatan ulang yang mahal [kutipan:4]. Intinya, stamping adalah metode spesifik dalam bidang fabrikasi yang lebih luas, dioptimalkan untuk kecepatan dan volume, sedangkan fabrikasi adalah kotak peralatan serbaguna untuk komponen yang dipesan lebih dahulu dan rumit.
Perbedaan operasional paling signifikan antara stamping dan fabrikasi terletak pada perkakas yang dibutuhkan. Operasi stamping dipusatkan di sekitar adat mati , yang merupakan perkakas dengan mesin presisi yang dirancang khusus untuk satu bagian. Pencetakan ini sering kali mencakup fitur kompleks seperti pelubang, pilot, dan penari telanjang untuk melakukan berbagai operasi—seperti blanking, penindikan, dan pembentukan—dalam satu pukulan tekan. Misalnya, cetakan progresif dapat mengubah gulungan baja menjadi braket jadi dengan kecepatan melebihi 800 bagian per menit. Namun, kecepatan ini memerlukan biaya: pengembangan cetakan dapat memakan waktu 12 hingga 20 minggu dan biaya berkisar antara $10.000 hingga lebih dari $100.000, sehingga tidak praktis untuk produksi skala kecil atau prototipe.
Fabrikasi, di sisi lain, bergantung pada peralatan serbaguna dan dapat diprogram. Yang paling umum adalah Pemotong laser CNC and tekan rem . Pemotong laser menggunakan sinar berkekuatan tinggi untuk memotong bentuk rumit dari lembaran logam dengan presisi tinggi dan tanpa memerlukan perkakas keras [kutipan:8]. Rem tekan kemudian menggunakan set pukulan dan cetakan untuk membengkokkan lembaran potongan datar menjadi geometri 3D akhir. Karena mesin ini dapat diprogram melalui file CAD, penyimpanan dari satu bagian ke bagian lainnya hanya dalam hitungan detik, menawarkan momen yang tak terlupakan. Misalnya, penyedia layanan mungkin menggunakan laser berkekuatan 4000 watt untuk memotong baja berukuran 1 inci, diikuti dengan rem tekan dengan kapasitas 1.000 ton untuk membentuk komponen tugas berat [kutipan:4]. Fleksibilitas ini merupakan ciri khasnya fabrikasi lembaran logam khusus , memungkinkan pembuatan prototipe cepat dan iterasi desain.
Kelangsungan ekonomi setiap proses sangat bergantung pada volume produksi dan siklus hidup komponen. Stamping unggul dalam skala ekonomi: investasi perkakas awal yang tinggi diamortisasi pada sejumlah besar suku cadang, sehingga menghasilkan biaya per unit yang sangat rendah. Untuk panel bodi otomotif, penutup elektronik konsumen, dan suku cadang peralatan, yang volume tahunannya bisa melebihi 100.000 unit, stamping tetap menjadi juara yang tak terbantahkan. Prosesnya juga sangat cepat, dengan siklus waktu diukur dalam milidetik, yang secara langsung mengurangi biaya tenaga kerja per bagian.
Sebaliknya, pabrikasi menawarkan tantangan masuk yang lebih rendah. Tanpa memerlukan peralatan keras untuk memotong, sebuah proyek dapat dimulai dengan investasi awal yang minimal. Hal ini menjadikannya layak secara ekonomi untuk kuantitas serendah satu atau dua unit untuk prototipe, hingga beberapa ribu unit untuk fabrikasi lembaran logam presisi proyek. Meskipun biaya per unit lebih tinggi dibandingkan stamping karena waktu siklus yang lebih lambat dan lebih banyak tenaga kerja manual, hal ini sering kali diimbangi dengan penghapusan biaya cetakan. Untuk teknologi baru, seperti proses lembaran logam berbasis origami (OSM), sebuah penelitian menemukan bahwa metode fabrikasi baru dapat mengurangi konsumsi energi hingga 94% dan emisi CO2 sebesar 92% dibandingkan dengan pengecapan tradisional [kutipan:7][kutipan:12]. Ini menyoroti betapa modernnya pembuatan lembaran logam juga dapat menawarkan manfaat kehausan.
Aturan praktis utama dalam industri: Untuk kuantitas di bawah 5.000 komponen, fabrikasi hampir selalu lebih hemat biaya. Untuk jumlah melebihi 10.000 bagian, stamping biasanya menjadi pilihan yang ekonomis, terutama untuk bahan berukuran tipis.
Dari sudut pandang teknis, setiap proses memiliki kekuatan dan keterbatasan yang mempengaruhi desain bagian. Stamping sangat mahir dalam membuat bagian datar atau bentuk sedang dengan presisi tinggi. Misalnya, fineblanking, suatu bentuk stamping khusus, dapat mencapai toleransi seketat ±0,0005 inci dan menghasilkan komponen dengan tepi halus dan bebas duri, sering kali menghilangkan kebutuhan finishing sekunder [kutipan:5]. Stamping juga dapat menangani baja berkekuatan tinggi dan operasi in-die yang kompleks seperti penyadapan, memukau, dan pengelasan, memadatkan perakitan multi-langkah menjadi satu jalur pengepresan.
Namun, fabrikasi memiliki keunggulan dalam menciptakan geometri 3D yang dalam, kompleks, atau sangat khusus. Rem tekan CNC dapat membuat tikungan dengan sudut yang presisi, dan dengan menggunakan perkakas khusus, dapat membentuk saluran, silinder, dan bentuk rumit lainnya. Pemotong laser dapat menangani berbagai macam bahan, mulai dari aluminium lunak hingga titanium keras, dan dapat memotong ketebalan hingga 1 inci atau lebih [kutipan:14]. Fabrikasi juga ideal untuk komponen yang memerlukan rakitan terintegrasi, seperti penutup yang memerlukan braket, engsel, dan sisipan berulir yang dilas ke dalamnya. Keseragaman ini merupakan ciri khasnya fabrikasi logam khusus , dimana prosesnya dapat disesuaikan dengan spesifikasi proyek yang sebenarnya.
Memilih antara fabrikasi dan stamping adalah keputusan strategi yang dipengaruhi oleh banyak faktor. Yang paling penting adalah volume produksi, namun pertimbangan lain, seperti jenis bahan, kompleksitas komponen, dan waktu pemasaran, juga sama pentingnya. Untuk pembuatan prototipe, dimana perubahan desain sering terjadi dan volume rendah, fabrikasi lembaran logam khusus adalah pemenang yang jelas. Fleksibilitasnya memungkinkan para insinyur untuk melakukan iterasi dengan cepat, menguji bentuk, kesesuaian, dan fungsi tanpa menimbulkan biaya dan waktu untuk pengembangan cetakan.
Untuk produksi desain matang dalam jumlah besar, stamping seringkali merupakan metode yang paling hemat biaya dan konsisten. Aplikasi seperti suku cadang sasis otomotif, komponen hard drive komputer, dan konektor listrik hampir secara eksklusif diproduksi melalui stamping karena kebutuhan akan konsistensi yang ekstrim dan biaya unit yang rendah. Namun, keputusan yang diambil tidak selalu bersifat biner. Banyak jasa fabrikasi lembaran logam menawarkan solusi hybrid, menggunakan fabrikasi untuk prototipe awal atau perkakas jembatan bervolume rendah, kemudian beralih ke stamping setelah desain selesai dan permintaan meningkat. Pendekatan bertahap ini dapat meminimalkan risiko dan mengoptimalkan arus kas.
Perbedaan utamanya terletak pada alat dan pendekatannya. Stamping menggunakan cetakan khusus berbiaya tinggi untuk membuat suku cadang dalam jumlah besar dengan cepat. Fabrikasi menggunakan peralatan yang fleksibel dan dapat diprogram seperti pemotong laser dan rem tekan, sehingga ideal untuk volume rendah dan suku cadang khusus [kutipan:2].
Pilih fabrikasi untuk prototipe, proses produksi rendah hingga menengah (biasanya di bawah 10.000 komponen), atau ketika komponen Anda memiliki geometri kompleks yang memerlukan beberapa operasi seperti pemotongan, pembengkokan, dan pengelasan. Fabrikasi juga lebih disukai ketika perubahan desain diperkirakan terjadi.
Ya, untuk volume yang sangat tinggi, biaya stamping per unit yang rendah umumnya menjadikannya lebih murah meskipun investasi perkakasnya tinggi. Titik impas bervariasi, namun untuk volume melebihi 50.000 hingga 100.000 bagian, stamping biasanya merupakan pilihan yang paling ekonomis.
Meskipun stempel dapat menangani bahan yang lebih tebal, namun paling ekonomis dan efisien untuk lembaran tipis, biasanya hingga 1/4 inci. Untuk pelat yang lebih tebal atau bahan berukuran berat, metode fabrikasi seperti pemotongan laser dan pembentukan rem tekan lebih tepat [kutipan:10].
Kedua proses tersebut dapat mencapai presisi tinggi. Fineblanking (metode stamping) dapat mencapai toleransi ±0,0005 inci [kutipan:5]. Fabrikasi presisi menggunakan peralatan CNC biasanya dapat menampung ±0,005 inci, dengan beberapa proses lanjutan mencapai toleransi yang lebih ketat.
Variasi model, untuk memenuhi kebutuhan pengembangan berbagai wilayah di dunia.
Kotak listrik AE berlapis semprotan baja karbon
Kabinet khusus berlapis semprotan baja karbon non-standar
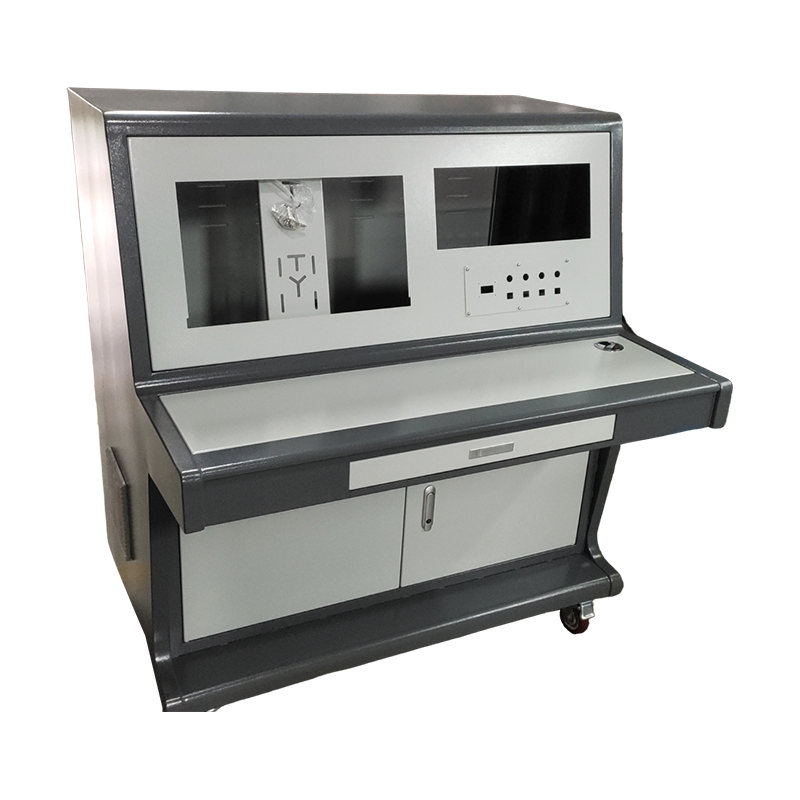
Panel kontrol seluler khusus non-standar
Phone:+86-15896481972(zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Jalan Qida No. 2, Jalan Shunqi No. 1, Jalan Yuqi, Distrik Huishan, Kota Wuxi, Provinsi Jiangsu, Tiongkok